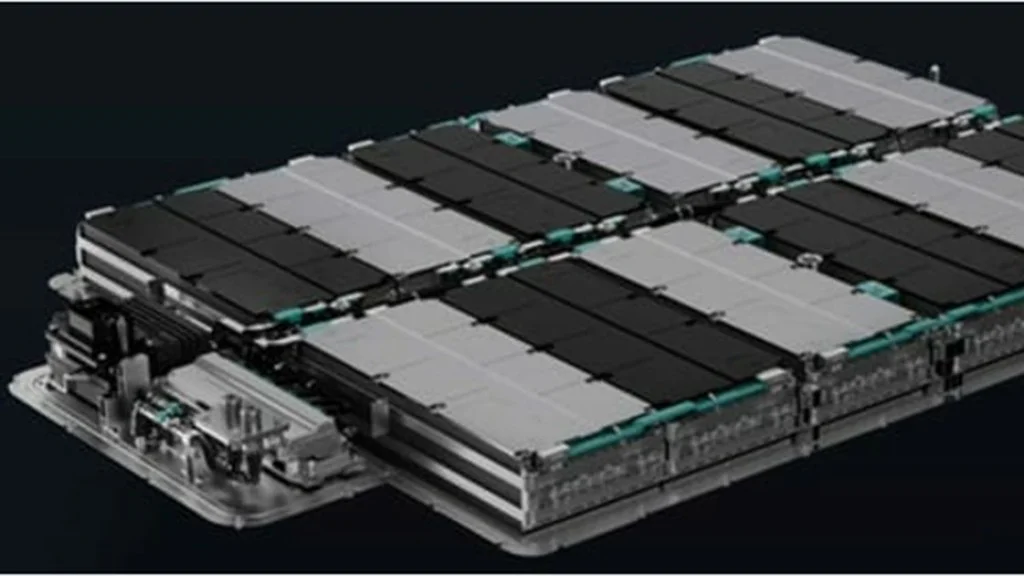
1. 2027年パイロット量産目標の裏にある「TRL 4から7」への壁
世界最大の車載電池メーカーであるCATLは、全固体電池(All-Solid-State Battery: ASSB)の開発ロードマップにおいて2027年に小規模パイロット生産を開始する計画を掲げています。同社トップの曽毓群(Robin Zeng)会長が明かした通り、現在の技術成熟度(Technology Readiness Level: TRL)は基礎検証段階である「レベル4」にとどまっており、車載実証・小ロット量産ラインに求められる「レベル7〜8」への引き上げには極めて過酷な工学的障壁が立ちはだかっています。
現在、業界の主戦場となっているのは、イオン伝導率が液体系に匹敵する硫化物系固体電解質(アルジロダイト型 LPSCl や LGPS)です。しかし、理論上の優位性と工場のギガファクトリー(GWh)ラインで数百万セルの均一性を担保することの間には、化学・機械・熱力学が交差する複合的なトレードオフが存在します。
すでに車載市場では、先行する全固体電池のドライ電極製造技術やシリコン負極と6C超急速充電技術が液体系バッテリーの限界を押し広げており、全固体電池には単なる「不燃性」以上の圧倒的な経済合理性と性能マージンが要求されています。
2. 硫化物系電解質が抱える量産製造上の3大工学的限界
固体電解質には酸化物系・ポリマー系・硫化物系が存在しますが、車載動力用として十分なイオン伝導率($10^{-2} \text{ S/cm}$級)を発現できるのは実質的に硫化物系のみです。しかし、この化学的特性こそが量産ラインの製造コストと設備難易度を跳ね上げています。
固-固界面:自己修復なき「点接触」の過酷な現実
正極層↕(点接触界面・液体のような浸潤なし)↕硫化物電解質膜(LPSCl / LGPS:厚み15〜30μm)↕負極層(充放電時の体積変化20〜30%)
- 液体電解液なら隙間を自然充填するが、固相電解質は膨張収縮時に界面が剥離
- 結晶粒界へのデンドライト侵入リスクが常時存在する
外部から0.5〜5.0MPaのプリロードを常時印加
剛性拘束プレート&スプリングバネ機構によって界面接触を強制的に維持しますが、これがパック重量と体積効率を損なう構造的ジレンマを生みます。
- 単セル500Wh/kgがパック化で320〜350Wh/kgまで目減りする
- 拘束治具の死重がCtP(Cell-to-Pack)比率を最大45%まで低下させる
① 有毒硫化水素(H₂S)発生と超ドライルームの莫大なCAPEX
硫化物電解質($Li_2S-P_2S_5$系など)は水分との反応活性が極めて高く、空気中の微小な湿気と触れるだけで猛毒の硫化水素ガス($H_2S$)を瞬時に発生させ、イオン伝導骨格が不可逆的に崩壊します。
- 超低露点環境の必須化: 従来のリチウムイオン電池製造で用いられるドライルーム(露点-35℃〜-40℃)では不十分であり、全固体パイロットラインでは露点-55℃〜-60℃以下(相対湿度0.01%以下)の極限環境を維持する必要があります。
- 排気・除湿エネルギーコスト: 除湿ローターの多段化と化学吸着スクラバーの常時稼働により、工場フロア単位の空調電力消費は従来工場の3.2〜3.8倍に膨れ上がります。
- 前駆体 $Li_2S$ の合成コスト断崖: 原料となる高純度硫化リチウム($Li_2S$)の市場調達価格は依然として高止まりしており、湿式液相合成法や低コストメカノケミカル粉砕プロセスのスケールアップが急務となっています。
3. 充放電「呼吸膨張」と等方圧締結(0.5〜5MPa)のジレンマ
全固体電池が直面する最大の物理的矛盾が、充放電サイクルに伴う電極層の体積変化(呼吸現象)です。
液体系バッテリーでは液状の電解液が膨張・収縮する電極間隙に自然に追従・浸潤(Wetting)しますが、全固体電池では正極・電解質・負極のすべてが固相であるため、電極が収縮した瞬間に微小な空隙(Micro-voids)が発生し、リチウムイオンの伝導パスが物理的に断絶されます。
| 評価項目 | 液体系リチウム三元(NCM811) | 半固体 / ゲル状電解質 | 硫化物系全固体電池(ASSB) |
|---|---|---|---|
| 単セル体積エネルギー密度 | 720〜750 Wh/L | 800〜850 Wh/L | 1,000〜1,150 Wh/L |
| 充放電時の電極体積変化率 | 3%〜5%(グラファイト負極) | 8%〜12%(Si-C負極併用) | 20%〜30%(Li金属/高Si負極) |
| 必要な外部拘束圧力 | 0.05〜0.1 MPa(軽拘束) | 0.1〜0.3 MPa | 0.5〜5.0 MPa(高圧等方締結) |
| 電解質層の厚み制御 | セパレータ 7〜9 μm | 複合セパレータ 10〜15 μm | 固体膜 15〜30 μm(均一性限界) |
| パック化時の重量効率(CtP) | 75%〜82% | 70%〜75% | 55%〜62%(拘束具死重で相殺) |
パック重量効率を侵食する「拘束治具の死重」
負極に金属リチウム箔や高比率シリコンを用いた場合、リチウムの脱挿入に伴いセル厚みが局所的に20%以上変化します。この剥離を防ぎ、固相界面の接触インピーダンスを抑制するためには、モジュール外部から0.5MPa〜5.0MPa(平方センチメートルあたり5〜50kg重)の機械的圧力を常に均一に加え続けなければなりません。
この等方圧を維持するために組み込まれる高張力鋼製エンドプレート、タイロッド、皿ばね機構、ならびに熱膨張補償ダンパーは、バッテリーパック全体の体積利用率と重量エネルギー密度を激しく損なう要因となっています。単セルで500Wh/kgを記録しても、パック段階では320〜350Wh/kg程度まで目減りし、既存の超高密度液体系パックに対するアドバンテージが縮小してしまいます。
4. 固-固界面接触とデンドライト貫通の工学トレードオフ
「全固体電池はセパレータを突き破るリチウムデンドライト(樹枝状結晶)を物理的に遮断できるため本質的に安全である」という初期の仮説は、近年の微細構造解析によって修正を迫られています。
電流集中:固-固界面の微小接触ムラ
固体電解質と負極の接触面積は液体電解液と比較して極めて局所的。微小な接触ムラにより局所的な電流密度が限界値(J_CCD)を超過します。
粒界析出:リチウムイオンの結晶粒界集中
リチウムイオンが固体電解質の結晶粒界(Grain Boundary)や微小空隙に集中凝縮し、金属リチウムが局所的に析出し始めます。
応力誘起亀裂:セラミックス膜のマイクロクラック
析出した金属リチウムの局所応力により電解質セラミックス膜にマイクロクラックが発生。クラック沿いに金属リチウムが正極側へ急速伸長します。
貫通短絡:不可逆的な内部ショート
デンドライトが正極側へ到達し、不可逆的な内部短絡(ショート)に至ります。限界電流密度(J_CCD)は室温で2〜5 mA/cm²前後と低く、急速充電時のリスクが高くなります。
- ケモメカニカル劣化: 正極活物質(高ニッケル三元系)の結晶収縮と固体電解質粒子の弾性変形差により、界面にマイクロクラックが自己増殖。サイクルが進むにつれて内部抵抗が指数関数的に増大する現象が確認されています。
この問題を解決するため、CATLをはじめとする主要サプライヤーは、正極表面へのナノスケール酸化物コート($LiNbO_3$等)の原子層堆積(ALD)や、負極界面への銀-炭素(Ag-C)ナノ複合中間層の挿入など、極めて高度な界面制御技術をパイロットラインに導入しています。
5. グローバル主要プレイヤーのパイロットライン開発マトリクス
全固体電池の量産化に向けたアプローチは、各国の電池メーカーおよび完成車メーカーによって大きく分かれています。
| 企業名 / 陣営 | 電解質系統 | パイロットライン稼働時期 | 試作セル容量 | 量産化に向けた主要アプローチ |
|---|---|---|---|---|
| CATL(中国) | 硫化物系(LPSCl型) | 2027年小ロット試作 | 20 Ah 級 | 1000人超の開発体制、自社ドライ電極技術と高圧C2Pモジュール統合 |
| トヨタ自動車 / 出光興産(日本) | 硫化物系(高イオン伝導型) | 2027〜2028年実証 | 非公開(大型セル) | 出光との大型パイロットプラント(数百トン級)建設、BEV搭載実証 |
| Samsung SDI(韓国) | 硫化物系(Ag-C無負極型) | 2027年量産ライン立ち上げ | 20〜30 Ah 級 | アノードフリー(無負極)構造による体積効率最大化、高圧プレス成型 |
| QuantumScape(米国 / VW系) | 酸化物セラミックス系 | 2025〜2026年Bサンプル | 多層パウチセル | リチウム金属無負極、高温焼結セパレータ膜のロール・ツー・ロール連続成形 |
6. 結論:全固体電池は液体系バッテリーをいつ代替するのか
全固体電池が2027年にパイロット生産ラインへと到達することは、技術開発のマイルストーンとして極めて重要な前進です。しかし、それが直ちに大衆向け乗用車市場の主役になることを意味してはいません。
- 2026〜2029年の過渡期: シリコン炭素負極を採用した800V高電圧プラットフォームと全固体電池や1000V SiCとメガワット充電網を組み合わせた「超急速充電対応液体系・半固体電池」がコスト・性能の両面で市場を席巻します。
- 2027〜2030年の限定的実用化: 硫化物系全固体電池の初期パイロットセルは、高価格許容度を持つハイパーカー、eVTOL(空飛ぶクルマ)、深海探査機、および防衛・宇宙航空用途など、コストよりも極限エネルギー密度が最優先されるニッチプレミアム領域に限定投入されます。
- 2030年以降の真のスケールメリット: 硫化リチウム原料の大量生産体制確立と、等方圧拘束を不要にする自己修復弾性界面材料のブレークスルーが達成された段階で、初めて一般向けEVへの本格的なギガファクトリー展開が現実味を帯びることになります。
全固体電池の実用化競争は、単なる材料科学の実験室レースから、歩留まり・設備投資額・機械工学的パッケージングの最適解を競う「総合製造技術の総力戦」へと完全に移行しています。
コメント
...